POLICY
按图生产,按记录交付,按承诺负责。
本公司的质量准则包含三项:其一,严格按客户图纸与公差要求生产,确保交付零件符合图纸;其二,完整保存检测记录,客户查询任一批次数据时均可提供;其三,出现偏差时如实告知,并承担返工与重做的费用。
以上三项均以书面记录为准,可随时查验。
QUALITY PLANNING
量产开始之前,本公司先完成一套过程控制文件,再按文件组织生产与检验。文件随图纸变更同步修订,每次修订留存履历,可追溯至具体版本。
自毛坯入厂至成品入库,逐道工序写明加工内容、产品特性、过程特性与工序间流转方式,明确每道工序做什么、控什么。
逐道工序分析可能出现的失效、对总成的影响、产生原因与现行控制手段,按严重度、发生度、探测度评定风险顺序数,风险高的项目优先整改。
逐工序列明控制对象、规格公差、测量方法、样本量、检验频次与责任岗位,并标注特殊特性等级。
特殊特性按四级分类管控:CC 关键特性 · SC 重要特性 · PTC 传递特性 · GK 工艺控制特性。凡标注为特殊特性的项目,全部纳入重点管控并留下检测记录。文件经编制、审核、批准三级签署后发布;每个项目由技术、质检、业务、生产、采购五个部门人员组成核心小组共同评审。
CONTROL POINTS
自毛坯进厂至成品出厂,设五个质量控制节点,各节点均有明确的作业内容与责任人。
核对材质证明与毛坯外观,抽检关键尺寸。存在砂眼、裂纹或尺寸偏差的毛坯当场退回,不进入车间。
每批开工首件必检,依图纸逐项核对关键尺寸,合格后方可继续加工。首件不合格时调整工艺,不得先行批量加工。
批量加工中按频次抽检,监控刀具磨损引起的尺寸漂移,及时换刀、补刀,避免偏差累积至批次末尾。
使用卡尺、千分尺等量具检测关键尺寸,检查外观、毛刺与螺纹通止。不合格件隔离存放,不混入合格品。
清点数量、加注产品标识、按约定方式包装,随货提供检测记录。无终检记录的批次不予放行。
PROCESS FLOW
以车用空调缸体为例,自毛坯进厂至成品装箱的完整工序流程如下。
外协热处理,消除铸造内应力。时效后硬度 HB187–240
外观、余量、硬度、抗拉强度、金相、化学成分、内部探伤、包装、禁限用物质
外圆直径、长度、倒角、识别槽、表面粗糙度
外圆直径、倒角、总长、端面平行度、表面粗糙度
型腔长短轴宽度、各孔直径与深度、螺纹规格、孔位置度
大端面各孔、阀面及孔、避空槽、精铣型腔、去毛刺
按检验作业指导书检验,专用周转箱定点码放
工序间使用塑料周转箱流转。缸体按 420×305×155 mm 周转箱、每层 14 件、每箱两层共 28 件定点码放,避免搬运过程中的磕碰伤。
INCOMING INSPECTION
铸造毛坯的缺陷在后道工序无法补救。因此毛坯进厂时按下列十项逐一核对,不合格批次整批退回,不进入车间。
| 检验项目 | 要求与执行方式 |
|---|---|
| 外观 | 不许有缺料、气孔、裂纹、堆砂积瘤等目视可见的缺陷 |
| 分模线高度 | 不超过 0.5 mm。夹具设沟槽避空,操作者加工前 100% 检查 |
| 加工余量 | 按技术协议执行。余量过大增加刀具耗费,过小则加工后出现黑皮 |
| 硬度 | HB187–240。毛坯厂出厂检测,本公司入厂抽检 |
| 抗拉强度 | 250–350 MPa。毛坯厂出厂检测,本公司每年抽检 |
| 金相组织 | 符合图纸及标准要求,每年抽检 |
| 化学成分 | 符合图纸及技术协议要求,凭毛坯厂出厂检测报告核对 |
| 内部缺陷 | 不许有气孔、疏松,由毛坯厂探伤检查 |
| 包装与标识 | 标识清楚、与实物一致,品种与批次不得混装;库房收货逐包开箱核对 |
| 禁限用物质 | 符合 GB/T 30512 要求,按客户要求进行禁限用物质分析 |
NONCONFORMITY
加工过程中出现不合格品时,按以下程序处理,并将处理结果记录归档。
发现不合格件后,立即与合格品分区隔离并加挂标识,杜绝混料出厂。
依据生产记录追溯批次数量、生产时间、材料批次与使用设备。
涉及已交付产品的,立即通知客户并说明影响范围,由客户决定处理方式。
可返工件按工艺返工并重新检验;不可返工件报废重做,费用由本公司承担。
TRACEABILITY
生产记录是质量管控的基础。每批产品均记录以下内容:生产日期、生产人员、使用设备、材料批次、加工数量、首件检测结果、巡检记录、终检结果与交付对象。
客户于交付后查询任一批次的尺寸数据时,本公司可依据记录作出答复。在向主机厂提交 PPAP 或应对客户现场审核时,完整的记录亦为必要资料。
生产记录以标准表格形式归档保存,保存期限不少于三年。
LABORATORY
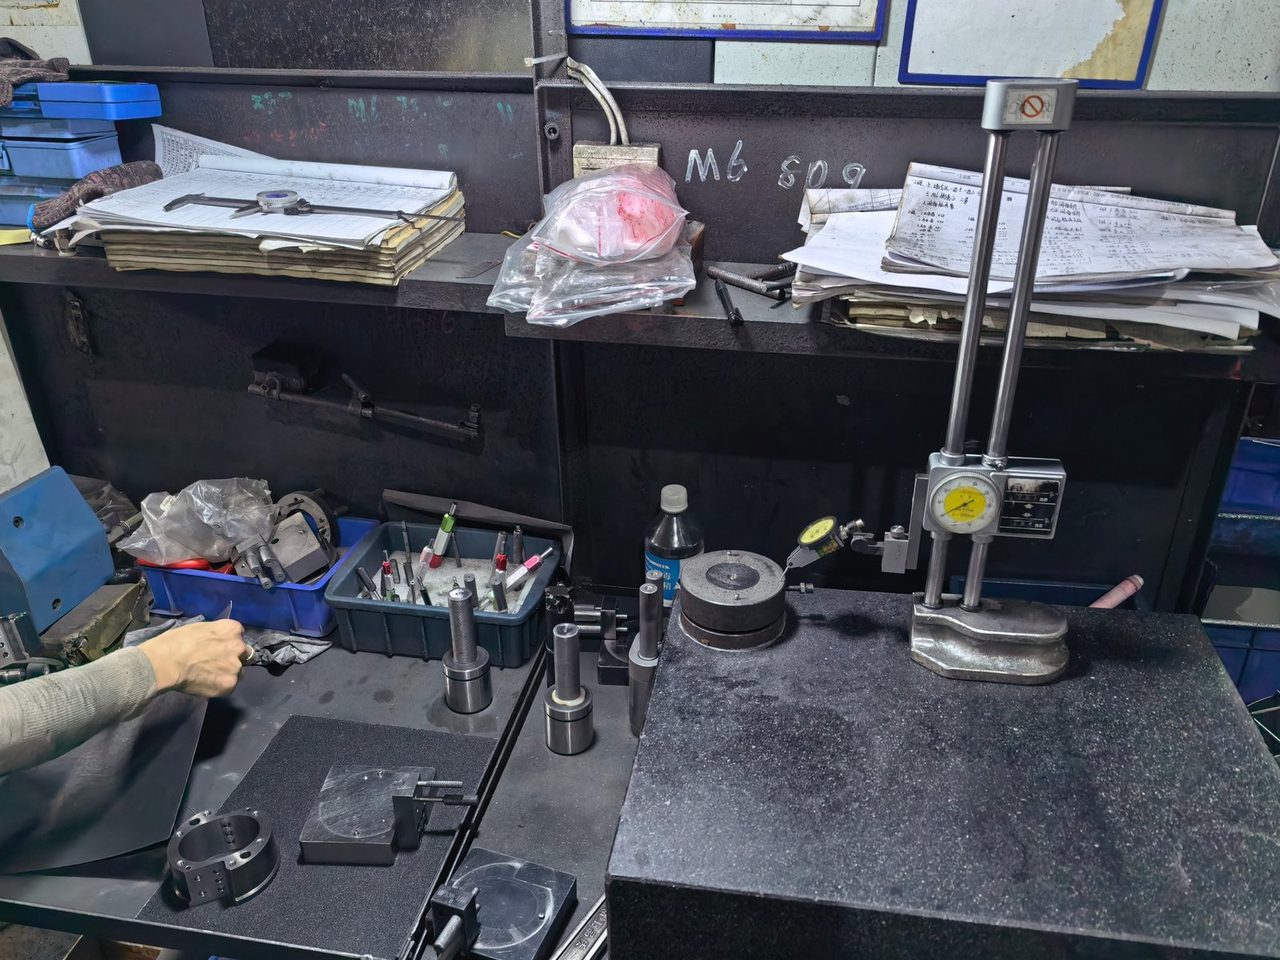
通用量具之外,本公司另配有三坐标测量机、圆度圆柱度测量仪、硬度计、探伤与盐雾试验等检测手段,关键尺寸与形位公差可在厂内完成检验。
以下照片为设备原图,未做裁切。
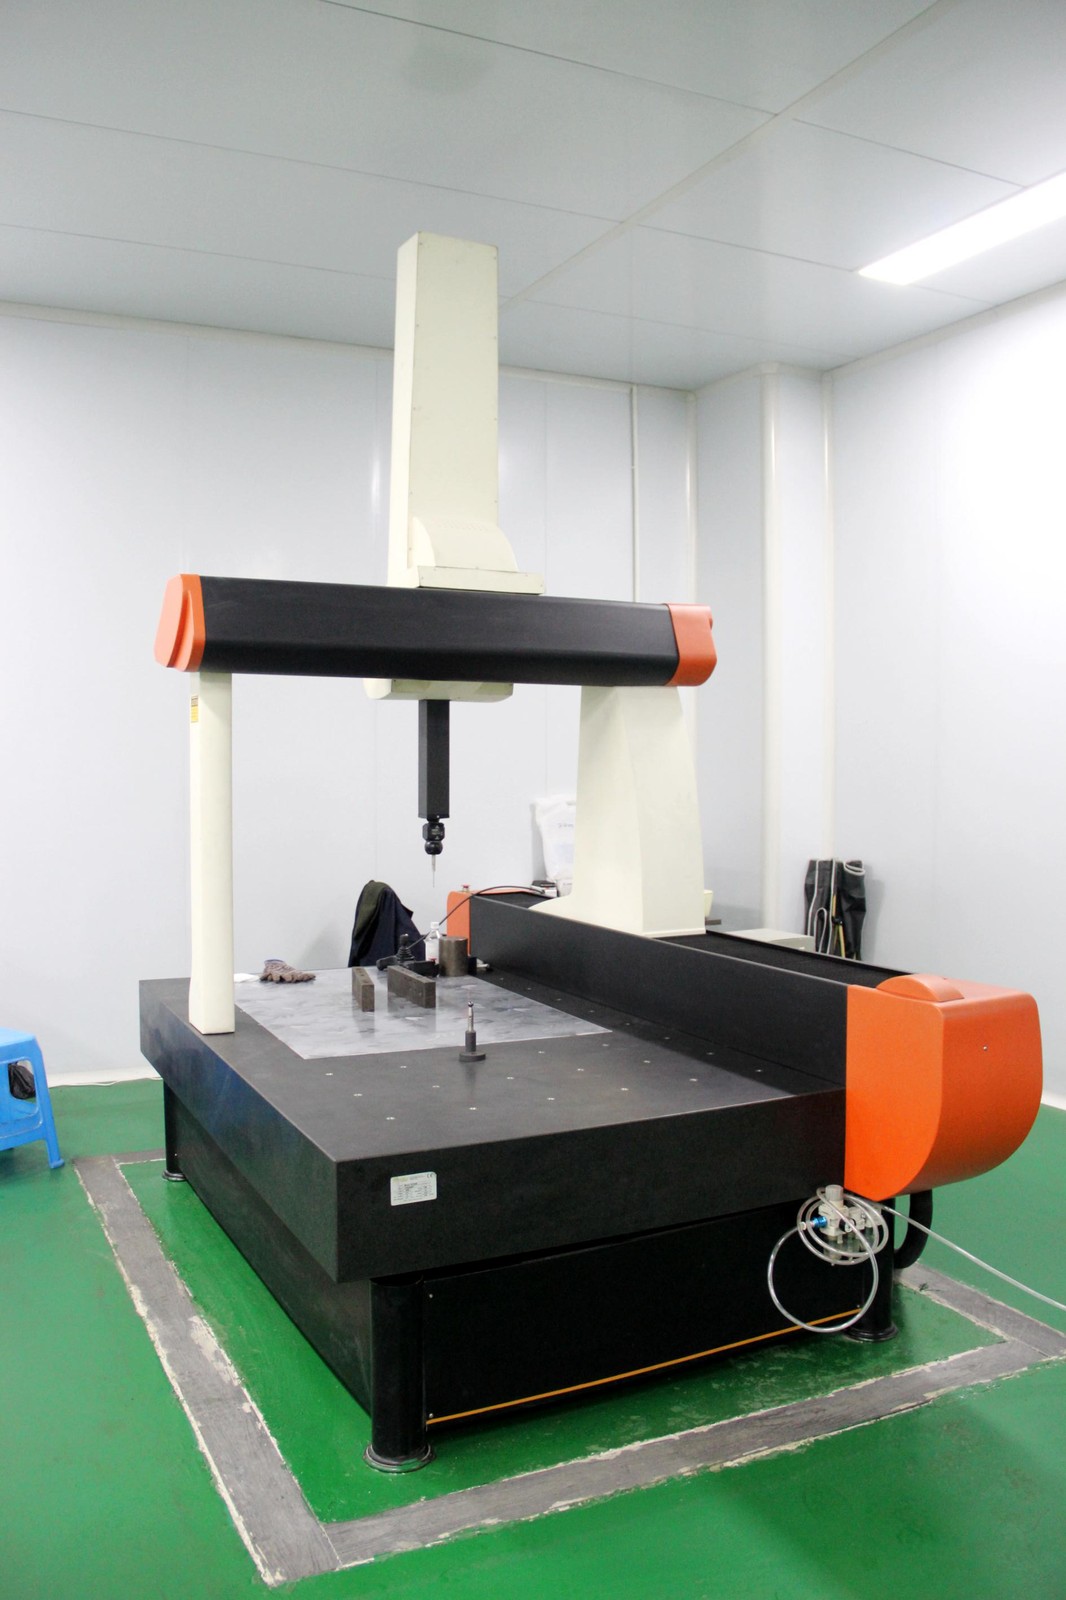
三坐标测量机 NC10158 测量范围 1015 × 815 共 2 台,示值误差 3 μm
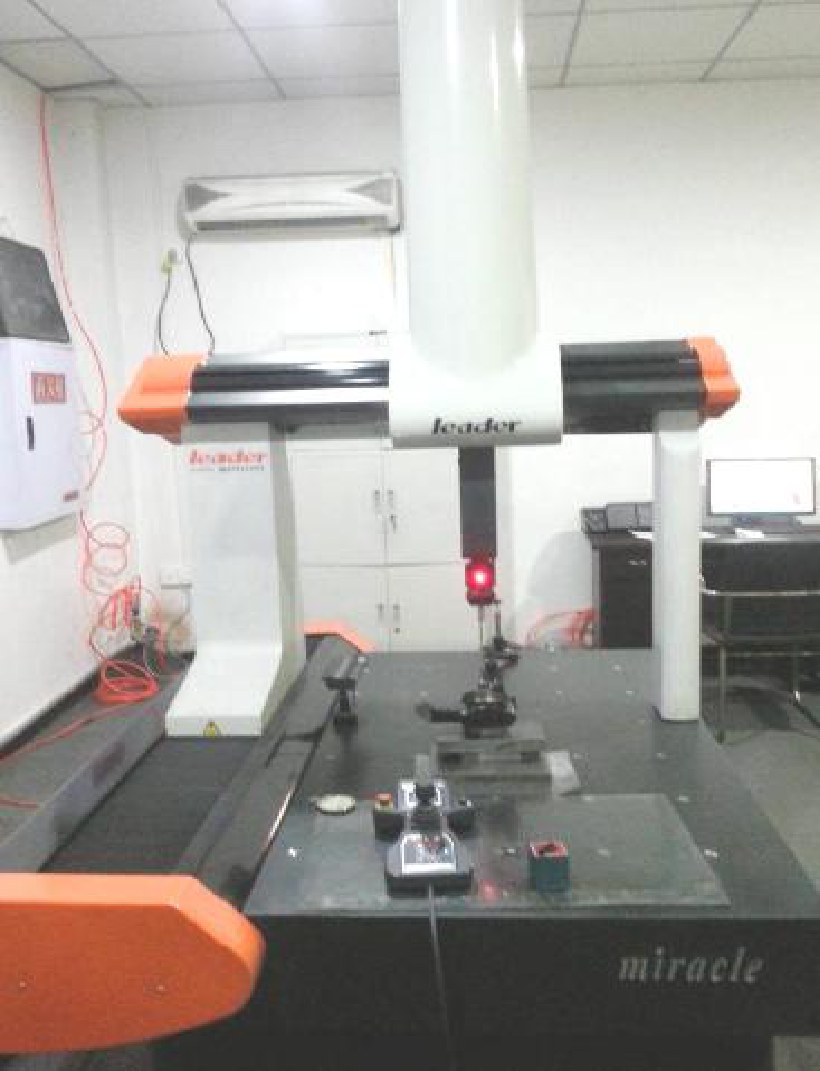
三坐标测量机 NC685 测量范围 800 × 600 × 500 允许工件尺寸 1000 × 700 × 550
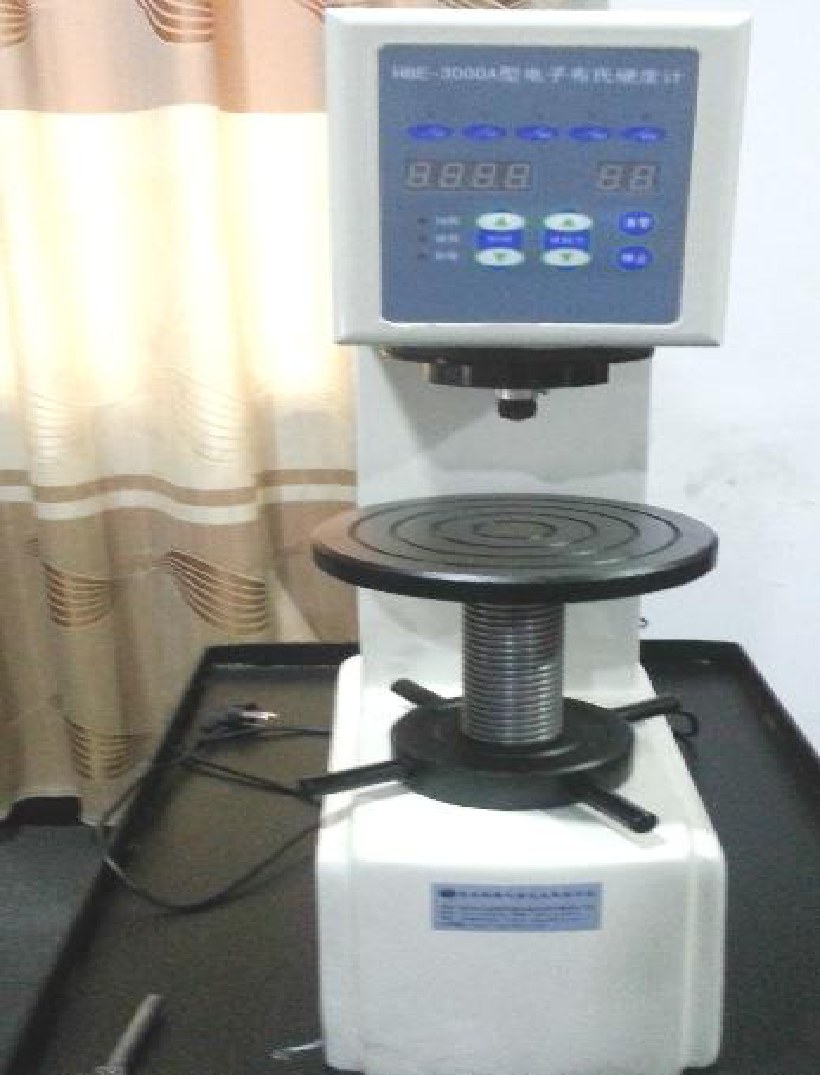
电子布氏硬度计 HBE-3000A 硬度测试范围 8 – 650 HBW
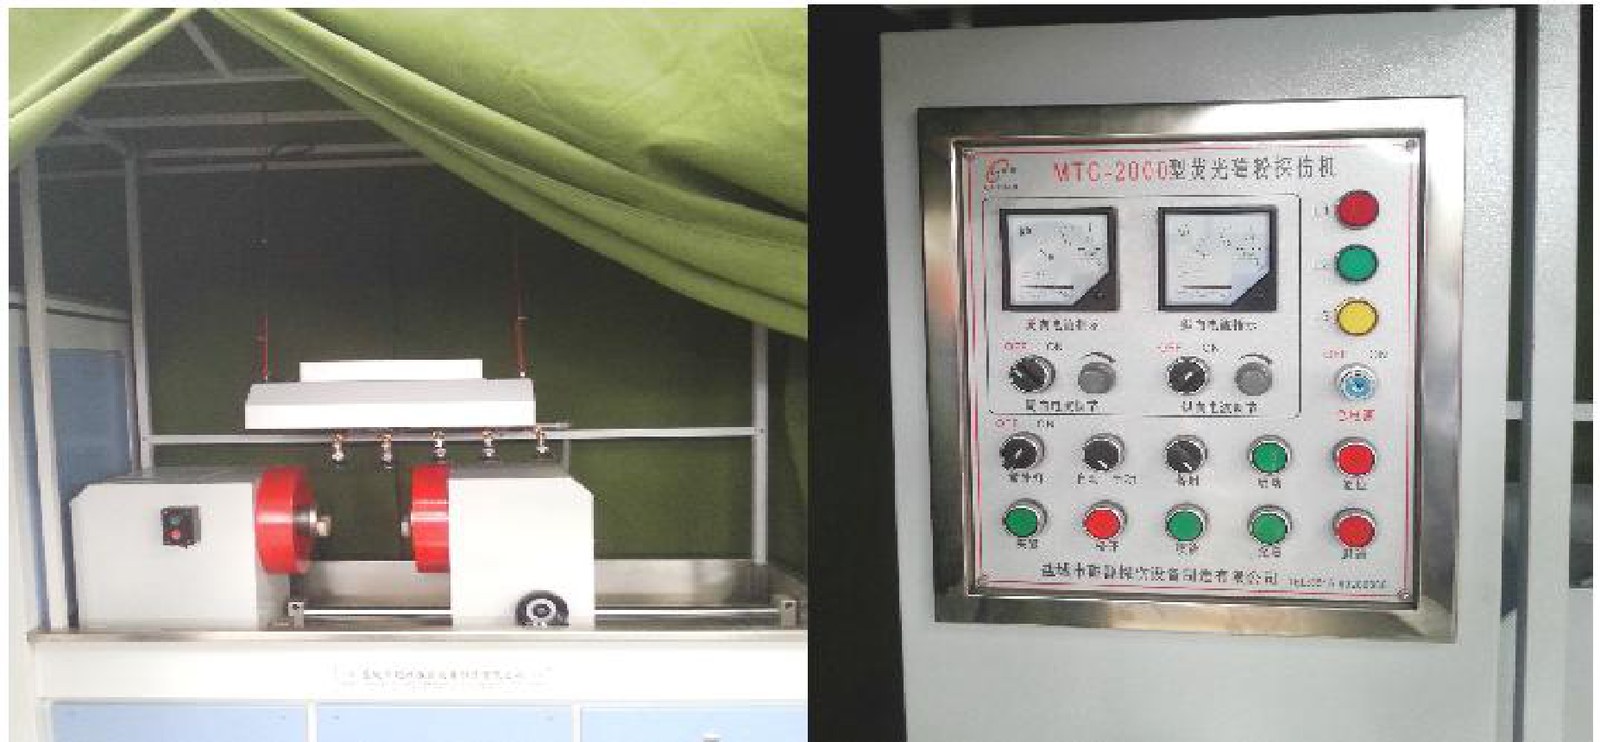
荧光磁粉探伤机 MTC-2000 检查零件表面与近表面的裂纹类缺陷
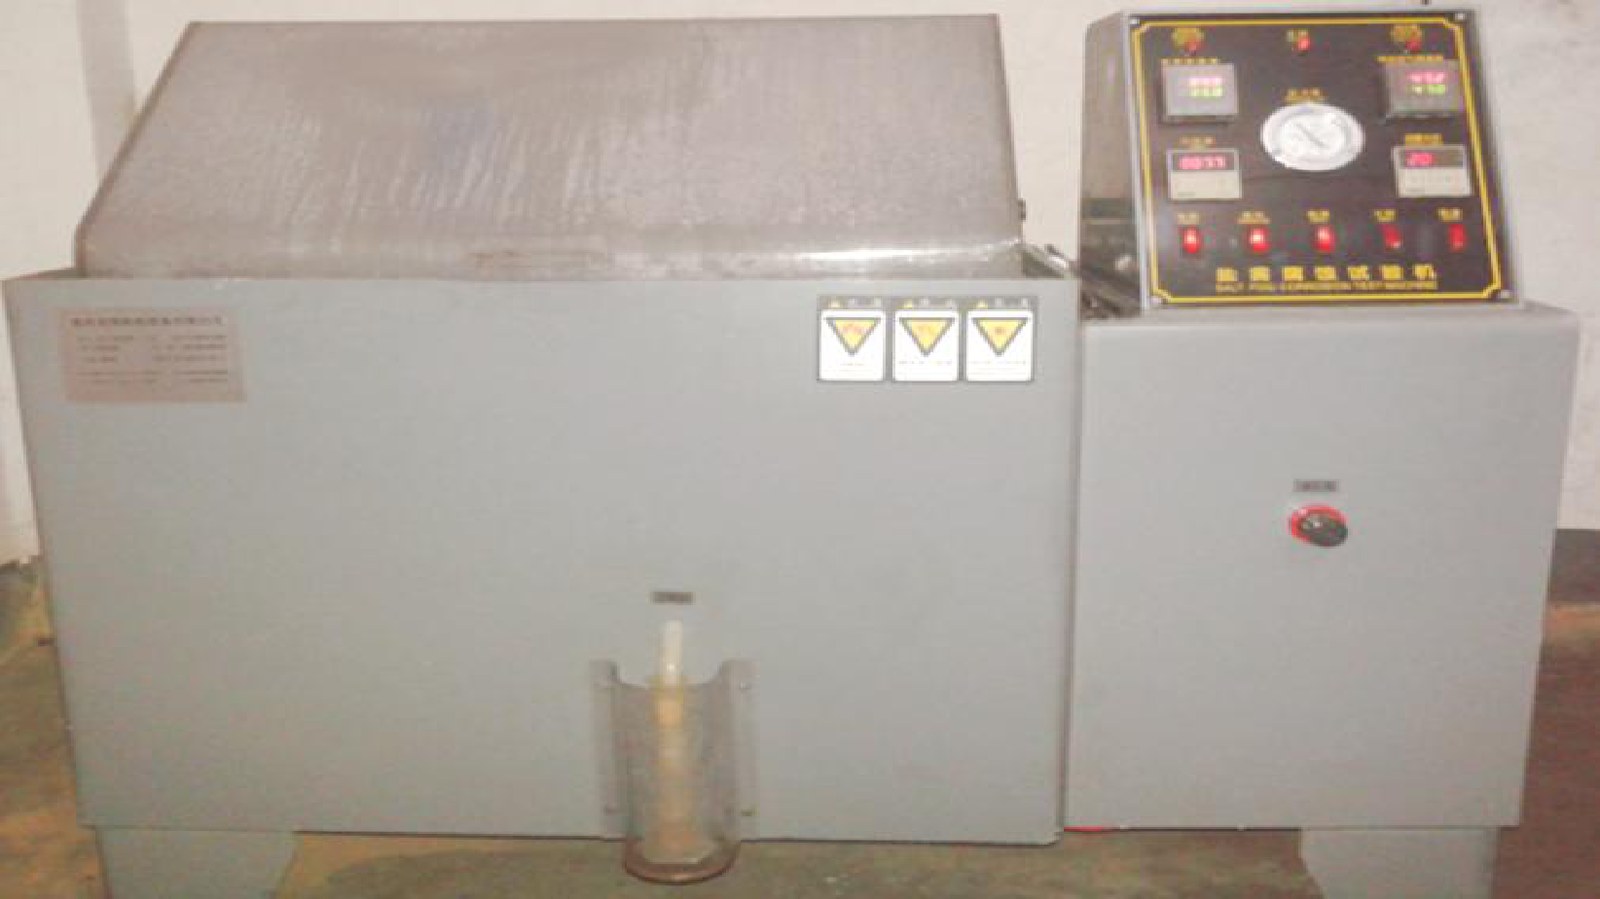
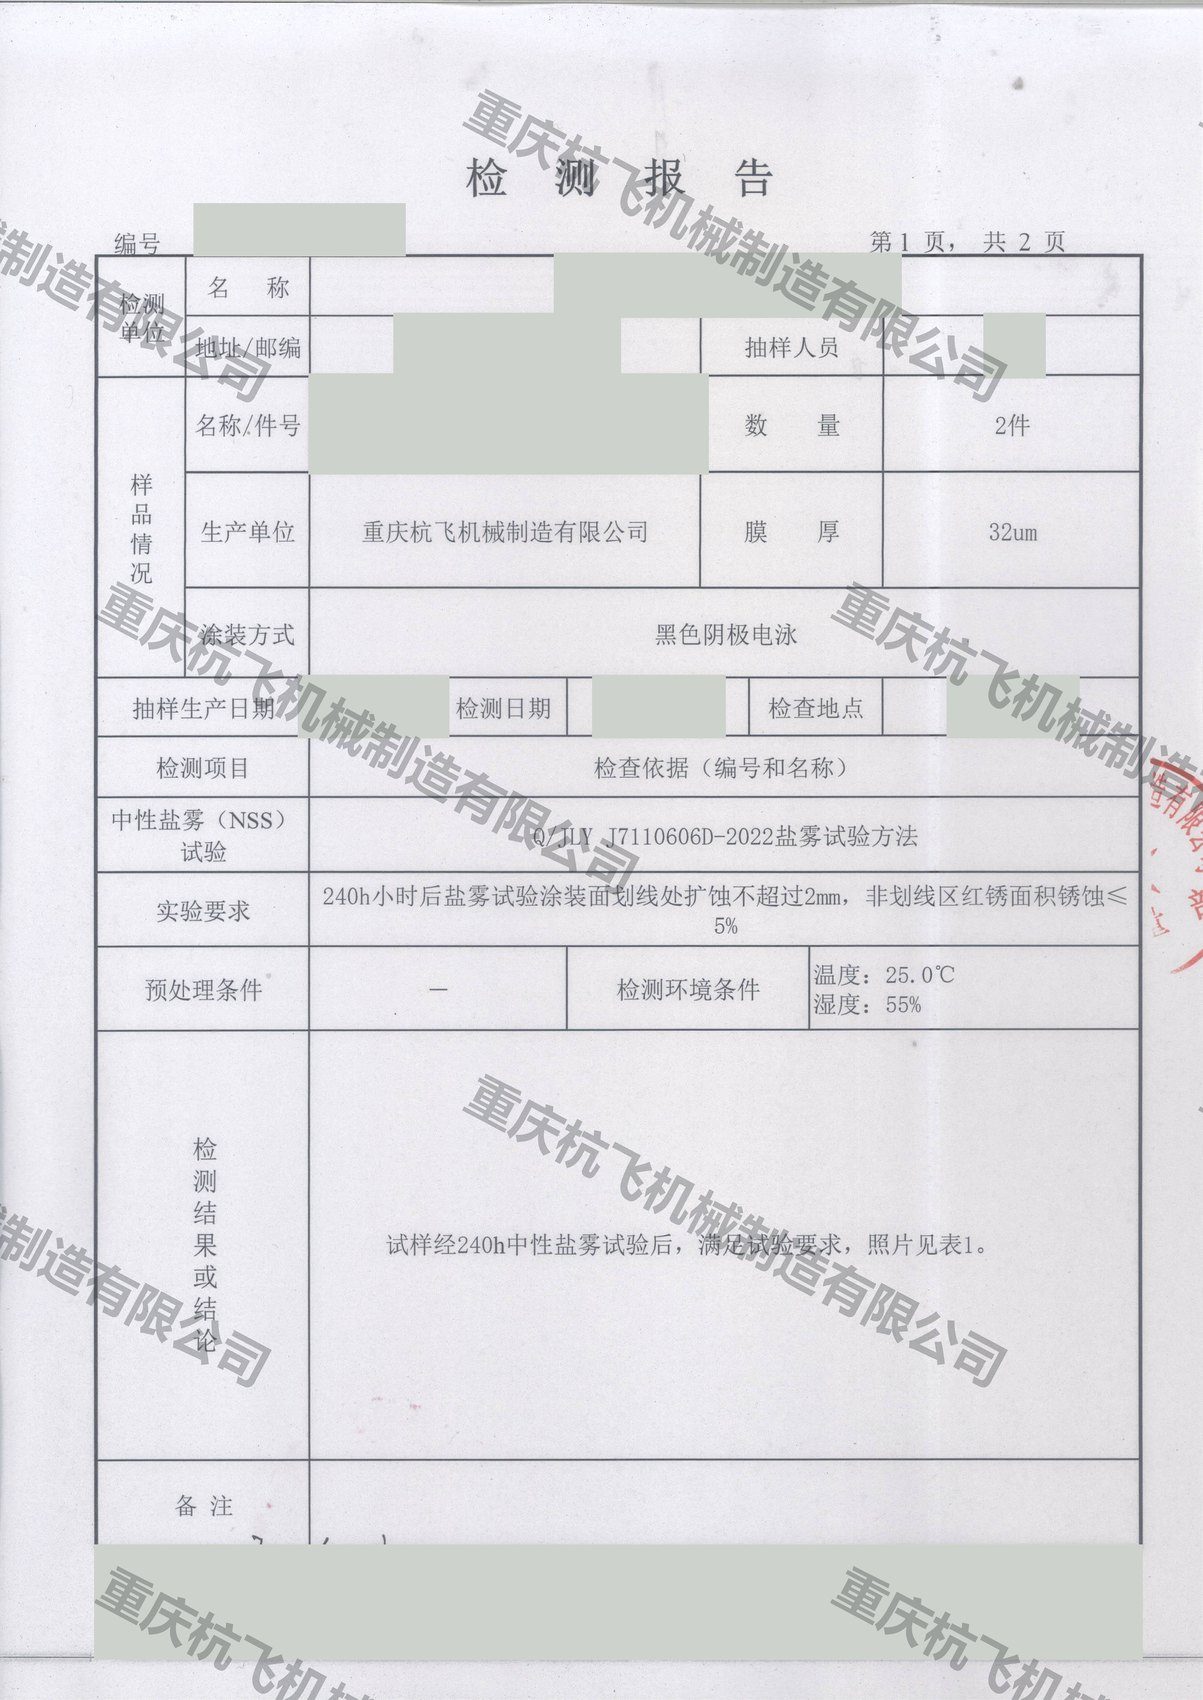
盐雾试验机 涂层与镀层的耐腐蚀试验
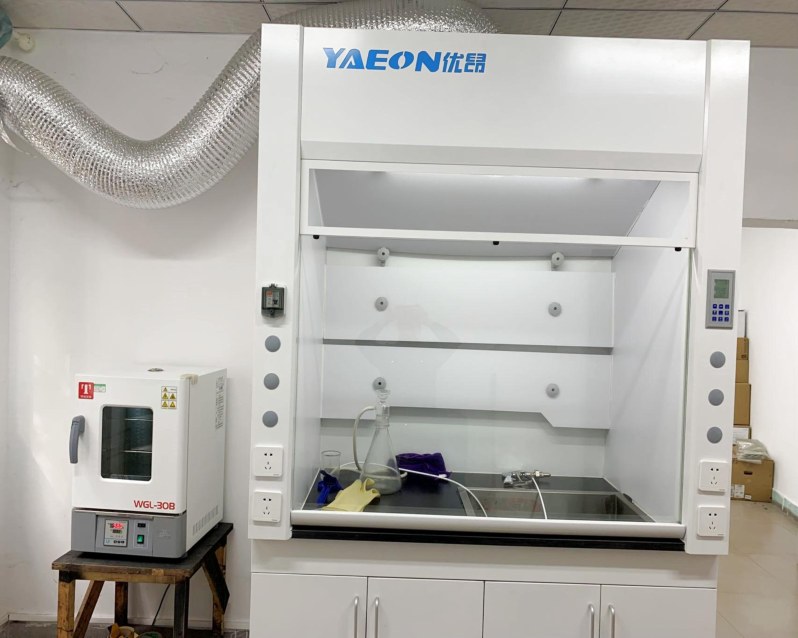
清洁度检测 手动萃取清洗取样过滤,全自动显微镜分析仪
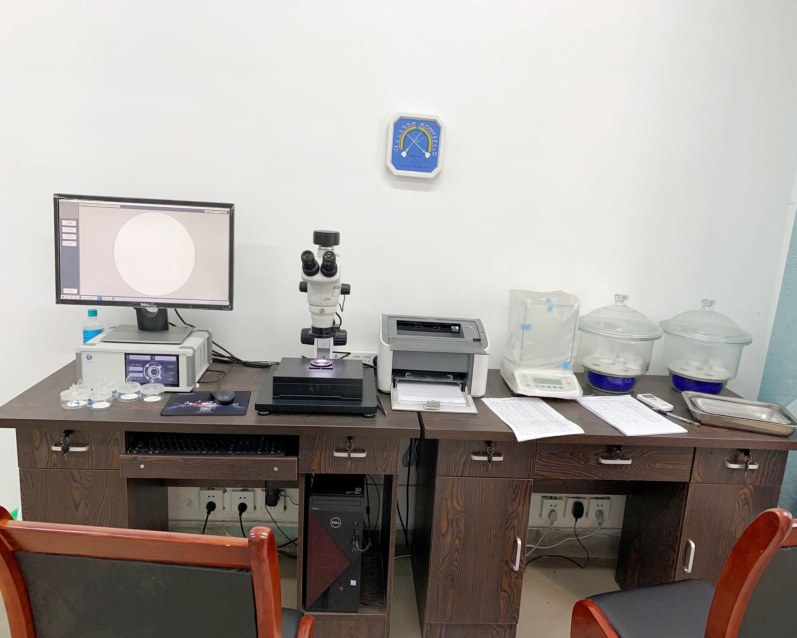
清洁度分析 自动识别金属物、非金属与纤维,杂质称重精度 0.01 g
以上设备型号与量程依厂内设备台账录入。需要针对具体图纸确认检测方案,可提供图纸由质检部门回复。
CERTIFICATION
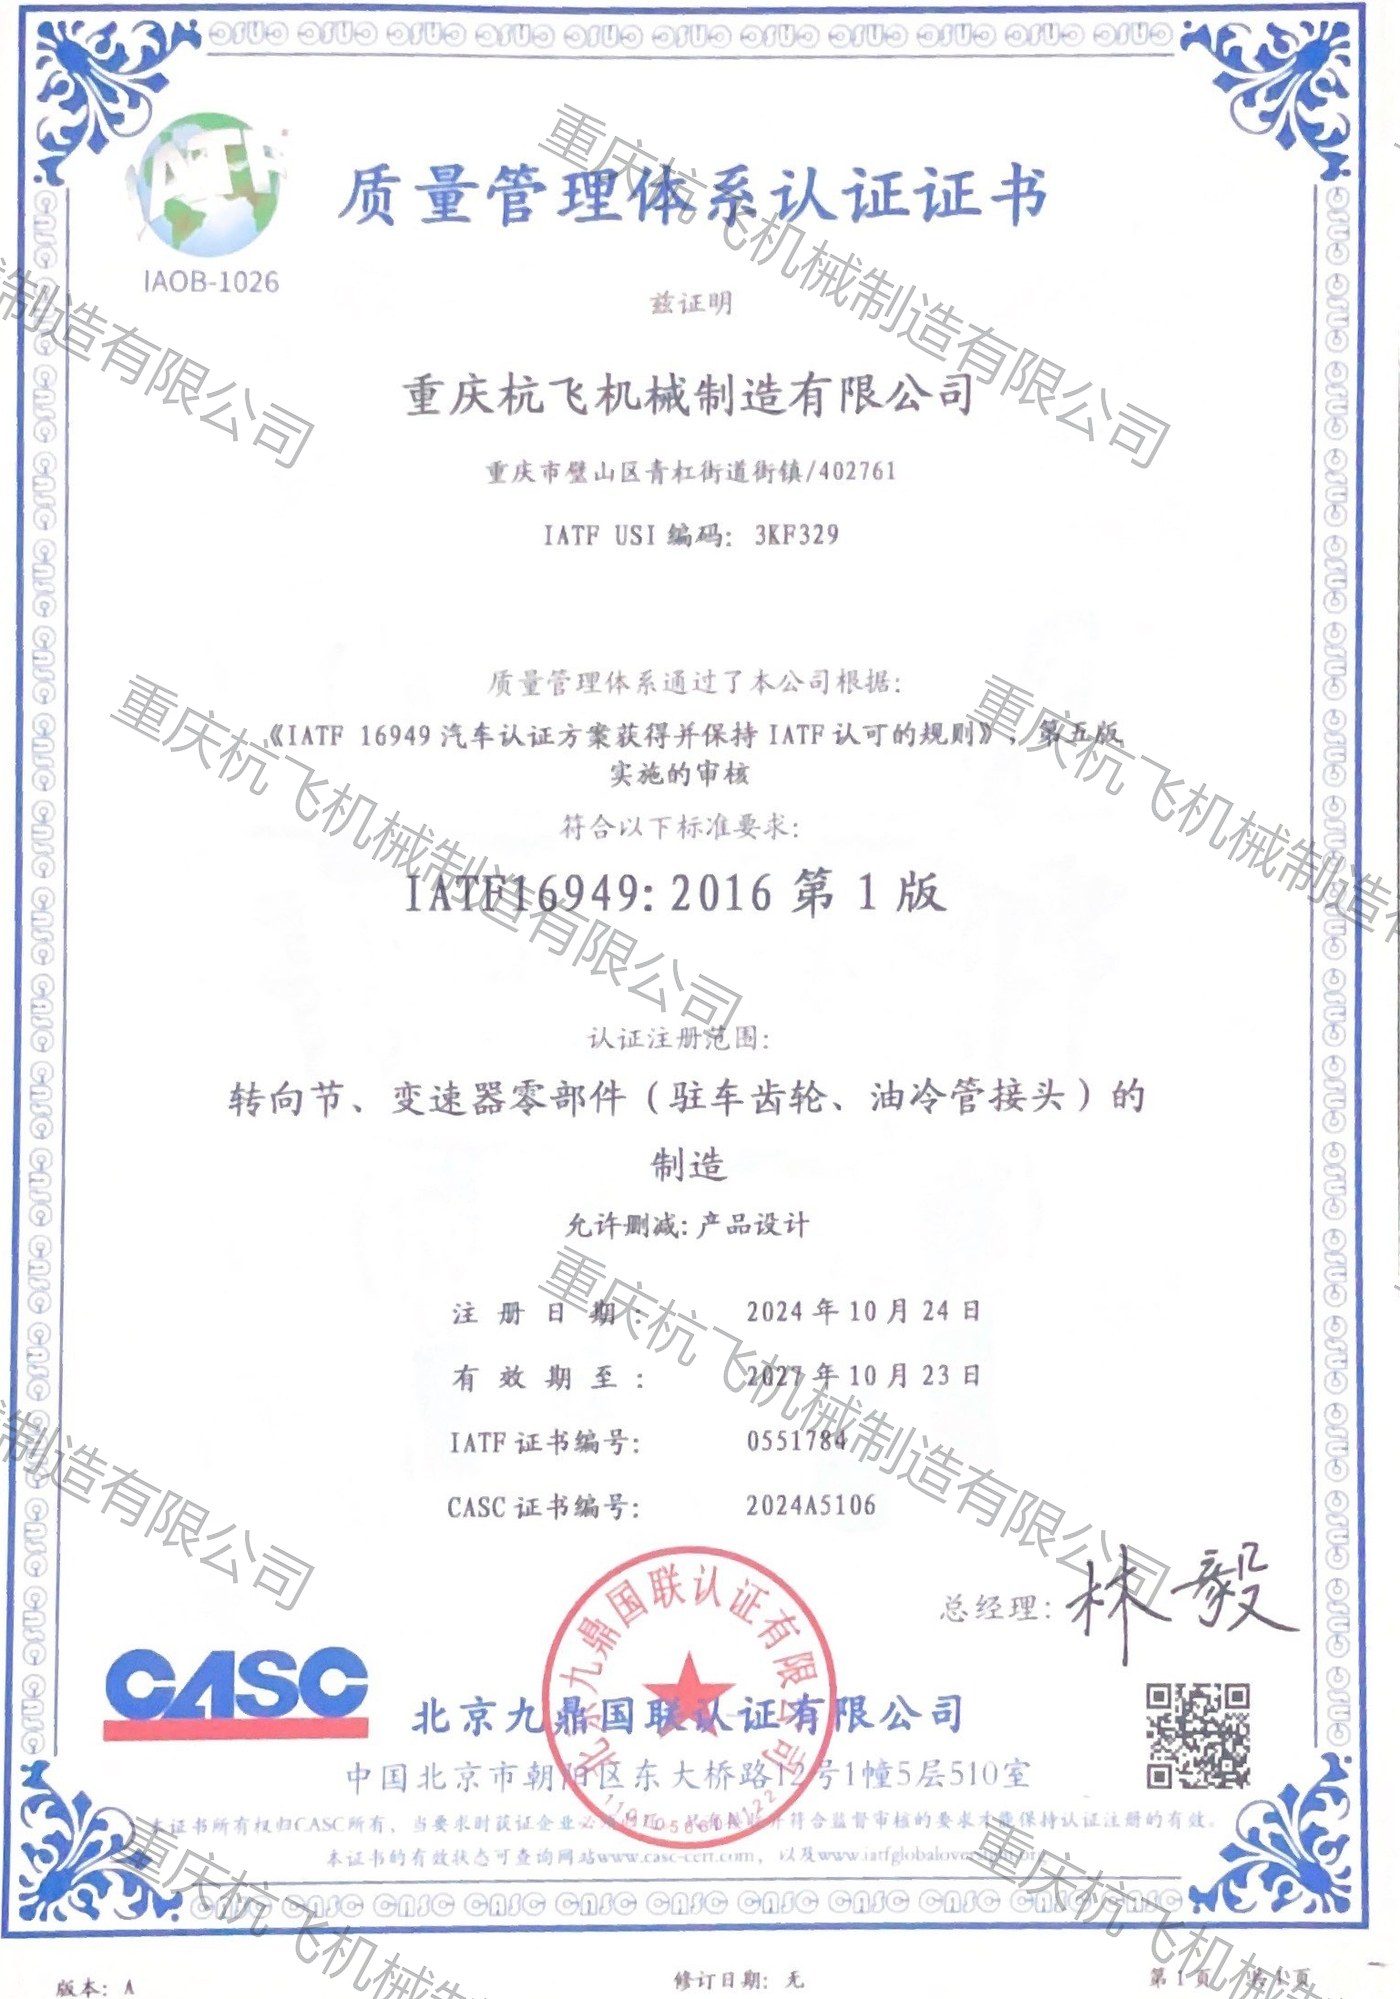
已通过 IATF 16949:2016 质量管理体系认证(汽车行业质量管理体系)。 证书编号 0551784,CASC 证书编号 2024A5106,发证机构 北京九鼎国联认证有限公司, 有效期至 2027 年 10 月 23 日。
AUDIT
主机厂与一级配套厂对供应商的评估最终落实于生产现场。本公司接受客户到厂审核,并可依客户要求提供样件、检测数据与工艺说明文件。
客户可提前告知所需资料清单,本公司按要求准备。
质量异议与检测数据索取,可直接联系质检部:cqhflq@cqhangfei.com。此类事务无需经业务部门转达,可直接与责任人对接。